
1. はじめに:ファイバーレーザー導入後に直面する「仕上げ工程」の悩み
 近年、板金加工や金属加工の現場において、従来のCO2レーザー加工機から「ファイバーレーザー加工機」への設備更新が急速に進んでいます。ファイバーレーザーは電力効率が高く、薄板から厚板まで驚異的なスピードで切断できる頼もしい設備です。しかし、いざ導入して切断スピードが劇的に向上した一方で、「切断後のワーク裏面にこびりつくドロスが硬すぎて、手作業のサンダーでもなかなか落ちない」「切断端面の黒い酸化被膜を剥がす作業に追われ、工場全体のリードタイムが短縮できない」といった新たな壁に直面するケースが少なくありません。
どれほど前工程のレーザー切断が高速化しても、後工程である「ドロス除去」や「酸化被膜除去」に膨大な人手と時間を奪われてしまっては、本来得られるはずの生産性向上メリットが半減してしまいます。また、硬いドロスを無理にグラインダーで削り落とそうとして母材に深い傷をつけてしまったり、作業者が騒音・粉塵・振動のなかで腱鞘炎やケガのリスクを抱えながら作業を続けたりする状況は、現場の安全管理や品質保証の観点からも見過ごすことができない課題です。
1860年(万延元年)に江戸・赤坂の刀鍛冶工房として創業して以来、160有余年にわたり日本の金属加工と表面仕上げに向き合い続けてきたトーバン工業株式会社には、こうしたレーザー切断後の仕上げに関する切実な相談が数多く寄せられています。硬いドロスや頑固な酸化被膜は、なぜ発生するのかという物理的な仕組みを正しく理解し、「加工条件による予防」と「適切な機械化・自動化による除去」を組み合わせることで、驚くほどスムーズかつ安全に解決することが可能です。
本稿では、ファイバーレーザー切断で発生する「硬いドロス」と「酸化被膜」の根本的な原因から、放置した場合に後工程(塗装・溶接)で引き起こされるトラブル、加工機側でできる予防対策、そして発生してしまったドロス・酸化被膜を効率よく確実に落とすための具体的な除去方法まで、現場目線で解説します。
2. なぜファイバーレーザー切断で「硬いドロス」や「酸化被膜」が発生するのか?
効果的な除去方法を選ぶためには、まず相手である「ドロス」と「酸化被膜」がどのような仕組みで生まれ、なぜこれほどまでに硬く頑固なのかを知っておくことが大切です。
2.1 ファイバーレーザー特有の波長と「溶融・排出」のバランス
ファイバーレーザーの最大の特徴は、その「波長」にあります。従来のCO2レーザーの波長が約10,600nm(ナノメートル)であるのに対し、ファイバーレーザーの波長はその10分の1にあたる約1,064nmと非常に短くなっています。この短い波長は金属に極めて吸収されやすい性質を持っており、極めて小さなスポットに高密度の光エネルギーを集中させ、金属を瞬時に溶融させることができます。
レーザー切断は、この高エネルギーの光で金属を「溶かすプロセス」と、同軸上から吹き付けるアシストガス(酸素・窒素・エアーなど)の圧力で溶けた金属を下方に「吹き飛ばして排出するプロセス」の2つが同時に、かつバランスよく連続することで成り立っています。しかし、何らかの理由でこの「溶融」と「排出」のバランスが崩れ、切断溝(カーフ)の底まで溶融金属を吹き飛ばしきれなくなると、逃げ場を失った溶融金属がワークの裏面エッジにぶら下がったまま再び冷えて固まります。これが「ドロス(スラグ・ノロとも呼ばれる塊)」の正体です。
2.2 スクレイパーでも歯が立たない「硬いドロス」が生まれる2つのパターン
現場では「タガネやスクレイパーで叩けばポロッと取れる柔らかいドロス」と、「グラインダーで強く削らないと絶対に落ちない硬いドロス」の2種類が存在することに気づく場面が多いはずです。ファイバーレーザー切断において、特に除去が困難な「硬いドロス」が発生する原因は、主にアシストガスの種類と材質の組み合わせによって2つのパターンに分かれます。
1つ目のパターンは、軟鋼(SS400など)の酸素切断やエアー切断における「過熱溶着ドロス(ハードドロス)」です。切断速度が遅すぎたり入熱量が多すぎたりすると、酸素との激しい酸化発熱反応によって溶融金属が過熱され、母材の裏面エッジに文字通り「再溶接」された状態で光沢のある硬い塊となって固着します。
2つ目のパターンは、ステンレス鋼(SUS304など)やアルミニウムの窒素切断(無酸化切断)における「高粘度金属ドロス」です。ステンレスやアルミニウムを酸化させずに綺麗に切るために不活性ガスである窒素を用いますが、溶けたステンレスはもともと粘り気(粘度)が非常に高いという厄介な性質を持っています。ガス圧が少しでも不足したり焦点位置がずれたりすると、酸化していない純粋な金属の塊が細かいビーズ状や氷柱状になって母材と一体化して固まるため、鋼材の酸素ドロス以上に粘り強く、手作業での除去が極めて困難になります。
2.3 切断端面を黒く覆う「酸化被膜(スケール)」の正体
ドロスがワークの裏面エッジに垂れ下がる「突起物」であるのに対し、「酸化被膜(酸化皮膜・酸化スケール)」とは、レーザー切断時の高温環境下で溶融した金属断面がアシストガス中の酸素と化学反応を起こし、切断端面全体に生じる「薄く硬い酸化物の層」を指します。
軟鋼の厚板切断では、鉄と酸素が結びつく際に発生する「酸化反応熱」を利用して切断能力を高めるため、意図的に酸素ガスを使用します。また、近年ランニングコスト削減のために導入が増えている「エアー切断(圧縮空気による切断)」でも、空気中に約2割含まれる酸素が金属と反応します。その結果、切断された端面には酸化鉄や酸化クロムといった黒ずんだ硬い皮膜(黒皮・スケール)がびっしりと形成されるのです。
以下の表は、使用するアシストガスの種類ごとに、ドロスの硬さや酸化被膜の発生傾向、および主な用途を整理したものです。
| アシストガスの種類 | 切断メカニズムの特徴 | ドロスの発生傾向と硬さ | 切断端面の酸化被膜 | 主な対象材質・用途 |
|---|---|---|---|---|
| 酸素ガス(O₂) | 酸化反応熱を利用して効率よく溶融・排出する | 条件適正時は少ないが、過熱時は硬い溶着ドロスが発生しやすい | 発生する(厚板ほど厚く強固な酸化被膜が形成される) | 軟鋼(SS400等)の中厚板〜厚板切断 |
| 窒素ガス(N₂) | 酸化反応を起こさず、高圧ガスの物理的圧力のみで吹き飛ばす | ガス圧不足や焦点ずれ時に極めて硬く粘り強い金属ドロスが発生 | 発生しない(無酸化切断・クリーンカットで金属光沢を維持) | ステンレス鋼、アルミニウム、塗装前処理を減らしたい軟鋼 |
| エアー(圧縮空気) | 窒素に酸素が混ざった状態で吹き飛ばしと微弱な酸化熱を併用 | 窒素切断に比べてしつこく硬いドロスが付着しやすい | 発生する(空気中の酸素により端面が黒ずみ酸化スケール化) | ガス費用を抑えたい薄板〜中板の軟鋼・ステンレス等 |
3. ドロスや酸化被膜を放置するとどうなる?後工程を襲う3つの重大トラブル
「裏面についた少しのドロスくらいなら大丈夫だろう」「切断端面が黒くなっているけれど、上から塗装してしまえば見えないのではないか」と考えるのは非常に危険です。ファイバーレーザー切断後のドロスや酸化被膜をそのまま放置して次工程へ流すと、製品の品質や信頼性を根底から揺るがす3つの重大なトラブルを引き起こします。
3.1 塗装がペリッと剥がれ落ちる「塗膜剥離」と「電着ムラ」
板金加工品において最も多いクレームの一つが、「塗装して納品した製品が、数ヶ月から1〜2年ほどで切断端面からペリペリと剥がれてしまった」というトラブルです。これは塗料の寿命ではなく、切断端面に残った「酸化被膜」による密着不良が直接の原因です。
塗料が金属の表面にしっかりと食いつくためには、表面の微細な凹凸に塗料が入り込んで固まる物理的な「アンカー効果」と、塗膜と金属の分子同士が引き合う化学的な「分子間力」の2つが不可欠です。しかし、レーザーの酸素切断やエアー切断で形成された酸化被膜は、母材の金属とは別物の脆く不連続な層であり、しかも母材との間に目に見えない微細な隙間を抱えています。そのため、酸化被膜の上からいくら丁寧に塗装を施しても、時間が経つにつれて湿気や熱変化の影響で「酸化被膜ごと母材からベロッと剥がれ落ちる」という現象が起きてしまいます。特に板厚が厚くなればなるほど酸化被膜の層も厚く脆くなるため、塗膜剥離のリスクは急激に高まります。
さらに、自動車部品や建機・農機部品などで広く採用されている「カチオン電着塗装」においては、酸化被膜が「電気を通さない絶縁層」として働いてしまいます。電気抵抗が大きい酸化被膜の上には塗料が電気的に吸着できないため、「レーザーで切った端面だけ塗料が乗らない」「膜厚が極端に薄くなり、そこから塗膜下腐食(サビや塗膜の浮き)が広がる」といった致命的な塗装不良を招きます。内部に電子基板を組み込む制御盤や精密機器などの場合、剥がれ落ちた塗膜片が基板の上に落ちてショートを引き起こす危険性すらあるのです。
3.2 溶接不良(ブローホール・融合不良)とステンレスのサビ発生
次工程で「溶接」を行う場合にも、酸化被膜とドロスは大きな障害となります。酸化被膜は電気伝導性が著しく低いため、アーク溶接等において電流の流れを妨げ、アークを不安定にします。また、金属の種類によっては、表面の酸化物の方が母材の金属そのものよりも融点(溶ける温度)がはるかに高い場合があります。たとえばアルミニウム自体の融点は約660℃ですが、表面にできる酸化アルミニウム被膜の融点は約2,000℃と1,300℃以上も高くなっています。このため、酸化被膜を除去せずに溶接を行うと、被膜が溶けずに残って融合不良を起こしたり、酸化物が熱分解して発生したガスが溶融池に閉じ込められ、気孔(ブローホールやピット)と呼ばれる内部欠陥を作ったりして溶接強度を大きく低下させます。
また、本来サビにくいはずのステンレス鋼であっても、酸素やエアーでレーザー切断を行った端面や、熱影響で黒く変色した酸化スケールが残っている部分は、表面を守る「不動態皮膜(クロムの保護膜)」が破壊された状態になっています。この黒い酸化層を除去せずに放置すると、そこから優先的に赤サビが発生し、製品全体の耐食性と美観を損なう原因となります。
3.3 寸法精度の悪化・組立不良と作業者の労災リスク
ワーク裏面に付着した硬いドロスは、その突起の高さ分だけ板厚や外形の実寸法を大きくしてしまいます。曲げ加工(ベンディング)を行う際に金型(ダイ)とワークの間にドロスが挟まれば、曲げ角度やフランジ寸法が狂うだけでなく、高価な金型に傷をつけてしまう恐れがあります。また、複数の部品を重ね合わせる積層部品や精密な治具にセットする部品では、わずか0.1〜0.2mmのドロスが残っているだけで密着性が失われ、組立不良に直結します。
そして何より軽視できないのが、鋭利に固まった金属ドロスやピン角による「人への危険」です。搬出作業や次工程のハンドリング中に作業者が手袋越しに手を切ってしまったり、最終製品を受け取った顧客がケガをしてしまったりすれば、企業の信頼を大きく失墜させる結果になりかねません。
4. 【予防編】硬いドロスを最小限に抑える!レーザー加工条件5つの見直しポイント
硬いドロスや酸化被膜に悩まされたとき、いきなり力任せに削り始めるのではなく、まずは「そもそもレーザー切断時に硬いドロスを発生させない(あるいは除去しやすい最小限の状態に抑える)加工条件」を見直すことが鉄則です。特にステンレスの窒素切断ドロスは非常に粘り強いため、切断機側のパラメータ調整だけで後処理の負担が劇的に軽くなるケースが多々あります。
4.1 ドロスの「形(氷柱状・玉状)」から焦点位置を逆引き調整する
ドロスが発生する最大の原因の一つが、レーザー光の「焦点位置」のズレです。実は、ワーク裏面に付着したドロスの形をじっくり観察することで、焦点位置がどうズレているかを簡単に「逆引き」することができます。
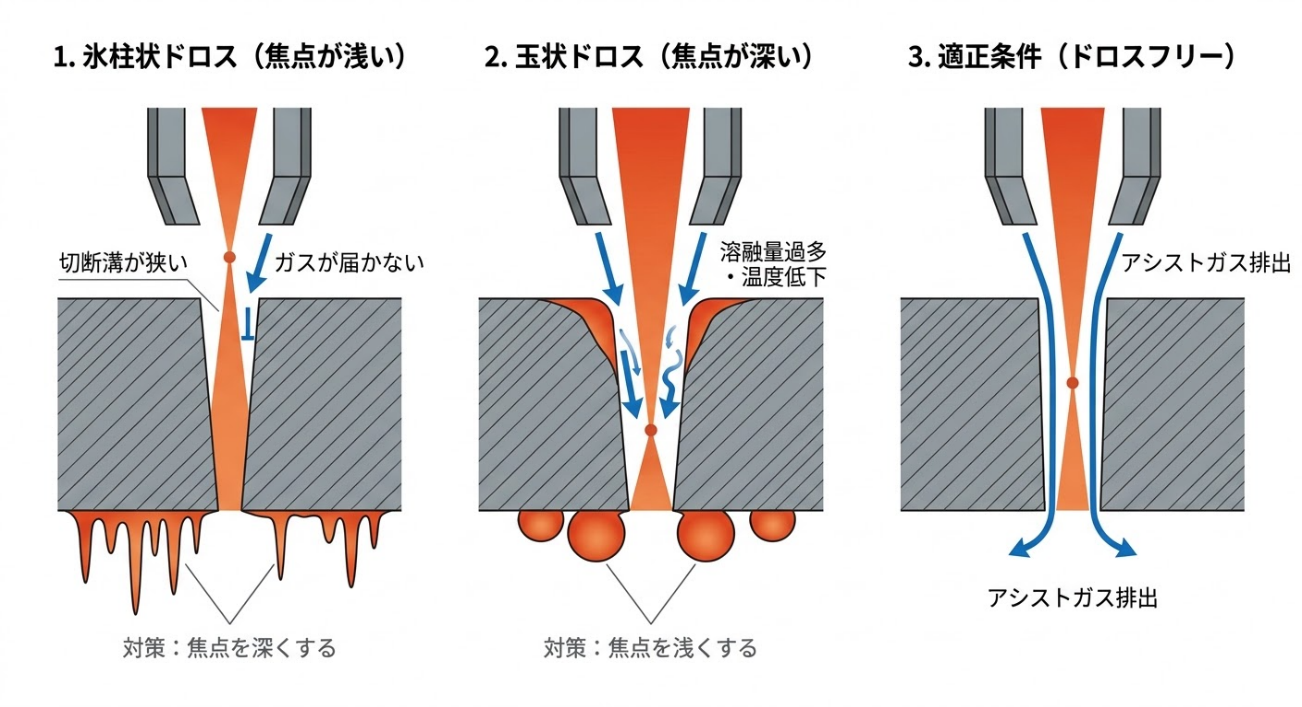
レーザー切断後の裏面ドロス形状は、加工中の焦点位置と切断溝幅の状態を正確に映し出す鏡となる。氷柱状のドロスが出た場合は焦点を深く追い込み、玉状のドロスが出た場合は焦点を浅く戻すことで、試行錯誤の時間を大幅に削減できる。
まず、トゲのように細長く垂れ下がる「氷柱(つらら)状のドロス」が出る場合は、レーザーの焦点位置が板の裏面に対して浅すぎる(上すぎる・追い込み不足)サインです。この状態では、材料上部のスポット径が小さいためにエネルギー密度が高まり、溶融金属は高温になってサラサラと流動性が高い状態になりますが、切断溝(カーフ幅)が狭すぎてアシストガスが溝の底まで十分に届きません。その結果、吹き飛ばされなかった流動性の高い溶融金属が下に長く引き伸ばされるようにして氷柱状に固まります。この場合は、焦点位置をより深く(下方向へ追い込むように)調整して切断溝幅を広げることでスムーズに排出できるようになります。
反対に、丸い粒が連なったような「玉状のドロス」が出る場合は、焦点位置が板の裏面に対して深すぎる(下すぎる・追い込み過ぎ)サインです。切断溝の上部でビームが広がりすぎて余分な金属まで溶かしてしまい、溶融金属の量が増えすぎて下部で温度が下がり、ドロドロと粘度が高くなってしまいます。その結果、流動性が低下した溶融金属が切断溝を通り抜けた直後に丸い塊(ビーズ状)となって裏面に残ります。この場合は、焦点位置を浅く(上方向へ戻すように)調整して切断溝幅を狭めるのが正解です。このように「氷柱状なら焦点を深く、玉状なら焦点を浅く」という判断基準を持っておくだけで、0.5mm単位のテストカットによる条件出しが格段にスピードアップします。
4.2 アシストガスの圧力・純度とノズル選定の最適化
溶融金属を確実に吹き飛ばすためには、板厚に応じた十分なアシストガス圧力が欠かせません。たとえばアルミニウムの窒素切断において、板厚2mmと同じ1.0MPaのガス圧のまま板厚6mmを切断しようとすると、底面に鋭く硬いバリ・ドロスが大量に発生してしまいます。板厚が増すほど排出に必要な圧力は高まるため、ステンレスやアルミの中厚板では1.4〜2.5MPaといった高圧設定と、ガスを真っ直ぐ切断溝へ送り込む直進性に優れた「シングルノズル」の選定が重要になります。反対に、軟鋼の酸素切断では乱流を防いで穏やかに反応熱を維持するため、整流作用のある「ダブルノズル」や大口径ノズルと適切な低圧設定を組み合わせるのが効果的です。
また、意外と見落とされがちなのが「ガスの純度」と「ノズルの芯出し」です。酸素切断でガス純度が落ちると反応熱不足でドロスが急増し、窒素切断で純度が落ちたり配管に不純物が混ざったりすると、断面が変色してドロスが粘りつきます。条件をいじる前に、ノズルの先端がスパッタで傷んでいないか、レーザー光とノズル穴の中心(芯出し)がズレていないかを必ず点検することが大切です。
4.3 切断速度とコーナー部(エッジ部)の入熱コントロール
直線部分は綺麗に切れているのに、「角(コーナー部)や細かい穴の周りだけ硬いドロスがびっしり付く」という現象もよく起こります。これは、加工ヘッドがコーナーを曲がる際に減速するため、レーザー出力が一定のまま速度だけが落ちると、その部分だけ「入熱過多(溶けすぎ)」になってしまうためです。
対策としては、コーナー部で速度に合わせてレーザー出力やデューティ(照射比率)を自動的に下げる条件切替を入れるか、図面上で問題のない範囲でコーナーに微小なR(丸み)をつけて減速を避けるプログラムを組むことが有効です。また、直線部であっても速度が遅すぎれば過熱によるハードドロスが生まれ、速すぎれば板厚方向の加工遅れ(湯流れの不連続)によってドロスが発生するため、板厚ごとの適正速度レンジを守ることが基本となります。
4.4 「加工中にだんだんドロスが増える」原因となる熱レンズ効果の防止
「朝一番の加工開始時はドロスが出なかったのに、何枚か切り進めるうちにだんだん硬いドロスが増え始めた」という場合は、加工条件ではなく光学部品の汚れによる「熱レンズ効果」を真っ先に疑う必要があります。
加工ヘッド内の保護ガラスや集光レンズに微細なヒュームやスパッタ汚れが付着すると、そこを通過するレーザー光の熱をレンズ自身が吸収して温度が上昇し、レンズが微妙に膨張して光の屈折率(焦点位置)が勝手にズレてしまいます。これが熱レンズ効果です。この状態でいくらパラメータを書き換えても根本解決にはなりません。日々の作業前に保護ガラスやレンズの清掃・点検を徹底し、劣化していれば早めに交換することが、結果として後処理の手間を最も減らす近道になります。
4.5 材質別の注意点(黒皮材と酸洗材の違い・メッキ鋼板・付着防止剤)
同じ軟鋼(SS400)の6mm厚であっても、表面が黒い「黒皮材」と、酸で黒皮を落とした「酸洗材(SS400-P)」を全く同じ加工条件で切ると、酸洗材の方だけ大量のドロスが出ることがあります。これは、黒皮(ミルスケール)が鉄(Fe)に比べて熱伝導率が低いため、黒皮がない酸洗材では材料の表面や裏面に熱が伝わりすぎて過熱状態になりやすいためです。酸洗材を切る際は、黒皮材よりも少し出力とガス圧を下げて酸化反応を抑えるときれいに仕上がります。
また、ドロスが非常に発生しやすい亜鉛メッキ鋼板(SECC・SGCCなど)では、連続発振(CW)ではなく「パルス発振」を活用して入熱を小刻みにコントロールし、高圧の窒素やエアーで一気に吹き飛ばす設定が有効です。さらに、厚板や大物部品などでどうしても裏面への付着を防ぎたい場合は、切断前にワーク裏面へ「ドロス付着防止剤(除去剤)」を塗布しておくことで、万が一ドロスが付いても簡単なケレン作業でポロッと剥がせるようになります。
5. 発生してしまった「硬いドロス・酸化被膜」はどう落とす?代表的な除去方法の徹底比較
どれほどレーザー加工機の条件を精密に詰め、光学系のメンテナンスを徹底したとしても、熱加工である以上、板厚や形状、コスト制約(エアー切断や酸素切断の採用など)によっては、ドロスや酸化被膜の発生を100%ゼロにすることは困難です。
実際に発生してしまった硬いドロスや酸化被膜を確実に落とすためには、自社の生産量やワーク形状、求められる品質に合わせて最適な除去方法を選ぶ必要があります。代表的な4つのアプローチについて、それぞれの特徴とメリット・デメリットを比較します。
| 除去方法 | 硬いドロスへの除去力 | 端面の酸化被膜除去力 | 処理スピード・生産性 | 初期導入コスト | 特徴と現場での向き・不向き |
|---|---|---|---|---|---|
| ①手作業(グラインダー・スクレイパー等) | ○(削り落とせるが重労働) | △(端面全体の均一除去は困難) | ×(最も時間がかかる) | ◎(工具代のみで安価) | 単品・少量多品種向け。作業者の熟練度で品質がばらつき、二次バリや労災リスクが高い。 |
| ②ショットブラスト・バレル研磨 | △(軽いドロス・小物向き) | ◎(表面・端面のスケール除去に優秀) | ○(一括処理が可能) | △(中〜高コスト) | 塗装前の素地調整(アンカー形成)に有効。ただし硬く大きな溶着ドロス単体の除去には不向き。 |
| ③酸洗い(化学処理)・レーザークリーナー | ×(金属塊のドロスは落とせない) | ◎(母材を傷めず被膜のみ除去) | △(工程追加・面積次第) | ×〜△(廃液処理費や高額な装置代) | 酸洗いは複雑形状の酸化膜に効くが産廃コストが大。レーザークリーナーは非接触で酸化膜を蒸発させる。 |
| ④バリ取り機(ベルト・ブラシ・ディスク複合) | ◎(硬いドロスも強力に研削除去) | ◎(専用ブラシ等で端面まで均一除去) | ◎(手作業の約5〜20倍の圧倒的速度) | △(設備投資が必要だが長期で回収) | コンベアに置くだけでドロス除去・酸化被膜除去・R面取りを1回通しで自動完了できる最適解。 |
5.1 手作業による除去(ハンドグラインダー・スクレイパー・タガネ)
少量生産や試作品、あるいは複雑な立体形状のワークにおいて最も広く行われているのが、作業者が工具を手に持って直接削り落とす方法です。軽い酸素ドロスであればタガネや超硬スクレイパーで鋭く叩いて弾き飛ばすことができますが、ファイバーレーザー特有の「硬い溶着ドロス」や「ステンレスの窒素ドロス」には歯が立たないため、80番〜120番程度のフラップディスクやオフセット砥石を装着したハンドグラインダー(サンダー)で削り落とすのが一般的です。
手作業のメリットは、特別な大型設備が不要で、目視で確認しながらピンポイントに処理できる柔軟性にあります。しかし、その裏返しとして「作業者による品質のバラつき」「端面の酸化被膜を削る際の膨大な時間」「金属粉塵の吸引や振動による健康被害・腱鞘炎」「グラインダーの当てすぎによる母材の削り込みや二次バリ(新たなカエリバリ)の発生」といった深刻な課題を抱えています。
5.2 ショットブラスト・バレル研磨による一括処理
鉄鋼部品の酸化被膜(黒皮・スケール)を効率よく剥がし、塗装の密着性を高める方法としてよく使われるのが「ショットブラスト」です。鋼球やセラミックなどの投射材(メディア)をワークに高速で吹き付けることで、切断端面の酸化被膜を叩き落とすと同時に、表面に微細な凹凸(アンカーパターン)を形成して塗料の食いつきを劇的に向上させます。また、手のひらサイズの小型部品でドロスが軽い場合は、セラミックチップと一緒に槽に入れて振動・回転させる「バレル研磨(タンブラー)」も手作業を省く有効な手段です。
ただし、ブラストやバレル研磨は「表面全体の薄い被膜や軽いバリ」を均一に落とすのは得意ですが、ファイバーレーザーで母材に強く溶着してしまった「分厚く硬いドロスの塊」だけを平らに削り落とすような強い研削力を持たせることは難しく、ドロスが大きい場合は結局事前にサンダー掛けが必要になるケースもあります。
5.3 酸洗い・電解処理・レーザークリーナーによる酸化被膜除去
ステンレスの酸化スケールや焼けを化学的に溶かす「酸洗い(ピクリング)」とその後の「不動態化処理(パッシベーション)」や「電解処理」は、母材に機械的な傷をつけずに不動態皮膜を回復させ、耐食性を取り戻すことができる伝統的な手法です。しかし、フッ化水素酸や硝酸といった毒物・劇物を扱う危険性に加え、使用のたびに発生する廃液を産業廃棄物として処理するための見えないランニングコストが長期にわたって重くのしかかります。
そこで近年注目を集めているのが、高エネルギーのパルスレーザーやCWレーザーを照射して酸化被膜だけを瞬時に蒸発・剥離(レーザーアブレーション)させる「レーザークリーナー」です。薬液も研磨材も使わず、金属母材は酸化被膜よりもレーザー光を反射しやすいため、適切な条件設定であれば母材へのダメージを抑えて被膜だけを除去しやすいという特性を持っており、エアー切断後の端面酸化被膜除去などに活用が広がっています。ただし、レーザークリーナーはあくまで「錆や塗膜、薄い酸化被膜」を光で蒸発させる装置であるため、物理的な金属の塊である「硬いドロスやバリ」を削り落としたり、エッジに安全なR面取りを施したりすることはできません。
5.4 自動バリ取り機・バフ研磨機による一貫処理(現場の最適解)
「硬いドロスも、端面の酸化被膜も、エッジの鋭いピン角(バリ)も、すべて一度に短時間で綺麗にしたい」という板金・金属加工現場において、最も確実かつ費用対効果の高い解決策となるのが「自動バリ取り機・研磨機」の導入です。
最新のバリ取り機は、コンベアの上にレーザー切断後のワークを乗せて流すだけで、内部に配置された「強力な研磨ベルト(または砥石ホイール)」が硬いドロスを一瞬で削り落とし、続く「高速回転ブラシ(ワイヤーブラシや特殊研磨布紙ブラシ)」がワークの外周や穴の内側にある酸化被膜を掻き落としながら、同時にエッジ全体を滑らかなR面(丸み)に仕上げてくれます。手作業のサンダー掛けと比較して約5倍〜20倍(作業時間にして約10分の1)という圧倒的なスピードで処理が完了し、誰が作業しても熟練工以上の均一な品質が常に保証されるため、現在の人手不足解消と品質安定化の切り札となっています。
6. 後悔しないバリ取り機選びの重要基準:「乾式・湿式」の違いとブラシ構造
レーザー切断後のドロス・酸化被膜対策としてバリ取り機の導入を検討する際、「どの機械を選べば自社のワークにぴったり合うのかわからない」と迷うケースは少なくありません。導入後に後悔しないためには、大きく分けて「湿式と乾式の違い」と「研磨ツールの組み合わせ」という2つのポイントを押さえておくことが重要です。
6.1 「湿式バリ取り機」と「乾式バリ取り機」のメリット・デメリット
バリ取り機には、冷却水や研削液(クーラント)をかけながら研磨する「湿式(ウェット)」と、水を使わずにそのまま研磨する「乾式(ドライ)」の2種類があり、それぞれに明確な得意分野があります。
| 比較項目 | 湿式バリ取り機(ウェット方式) | 乾式バリ取り機(ドライ方式) |
|---|---|---|
| 加工熱・ワークの歪み | ◎ 冷却水で摩擦熱を冷やすため、焼けや熱変形(反り)が起きない | △ 研磨抵抗で熱を持ちやすく、薄板では歪みや焼けに注意が必要 |
| 粉塵・作業環境の安全性 | ◎ 削りカスを水で洗い流すため、粉塵が舞わずクリーンで安全 | △ 粉塵が多量に発生するため、適切な集塵機設備の併用が必須 |
| 仕上がり品質・面粗度 | ◎ 潤滑効果により密着度が高まり、きめ細かく美しい面粗さに仕上がる | ○ 強力な研削が可能だが、湿式に比べるとやや粗めの仕上がりになりやすい |
| 後処理・設備コスト | △ 加工後の水切り・乾燥工程や液循環設備が必要(鉄系は防錆剤入り水でサビ防止可能) | ◎ 冷却水や乾燥工程が不要で、シンプルな構成かつ低価格で導入できる |
| 適したワーク・材質 | ステンレス、アルミ、鉄鋼の精密板金、高い平面度や面粗さが求められる部品 | メッキ鋼板、保護シール材付きワークなど水に弱い材料、手軽さを重視する現場 |
たとえば、硬いドロスを強く削り落とす際には大きな摩擦熱が発生します。精密な板金ワークや薄板で「熱による反りや焼けを絶対に防ぎたい」「粉塵のないクリーンな環境で美しいヘアライン仕上げや面粗さを実現したい」という場合には「湿式」が圧倒的な強みを発揮します。鉄系ワークのサビが心配されることもありますが、防錆剤入りの水を使用することでサビはしっかりと抑制でき、さらに自動洗浄乾燥機をインラインで直結すれば水濡れの手間も一切かかりません。
一方で、「メッキ鋼板や保護ビニール・シール材が貼られたワークを加工したい」「水処理設備を置かずに低コスト・省スペースで手軽に自動化を始めたい」という現場には、乾燥工程がいらない「乾式」が最適です。
6.2 二次バリを出さずにドロスと酸化被膜を落とす「コンビネーション加工」
もう一つの重要な基準が、機械の内部でどのような研磨ツールが使われているかという点です。硬いドロスを削り落とすためだけに硬い砥石や粗い研磨ベルトだけを強く押し当てると、ドロスは取れてもエッジが鋭く削れすぎてしまい、かえって「二次バリ(研磨によって新たに押し出される鋭いカエリ)」が発生してしまいます。
これを防ぐためには、まず前段の研磨ベルトやホイールで硬い一次ドロスをスパッと平坦に除去し、すぐ後段の弾性を持った「回転ブラシ(特殊ペーパーブラシやワイヤーブラシなど)」で切断端面の酸化被膜を撫でるように掻き落としながら、エッジに均一な丸み(R面取り)を与える「コンビネーション加工」が不可欠です。この複合処理ができる機械を選ぶことで、塗装が剥がれず、素手で触っても安全な最高品質のワークが一発で仕上がるようになります。
7. トーバン工業が提案する、硬いドロス・酸化被膜の自動化ソリューション
1860年の刀鍛冶創業から160年以上にわたり日本の金属加工を支えてきたトーバン工業株式会社は、1975年に平面バリ取り機「バリタック(BURRY TACK)」を開発(1977年に日刊工業新聞社・十大新製品賞を受賞)して以来、バリ取り・バフ研磨・自動洗浄の専門メーカーとして国内外のあらゆる製造現場の課題を解決してきました。
ファイバーレーザー切断後の「硬いドロス」や「頑固な酸化被膜」に対しても、トーバン工業ならではの独自技術と豊富なデータベースに基づいた最適なソリューションを提供しています。
7.1 芯ブレを極限まで抑える特許技術「軸受チャッキング方式」
硬いドロスを削り落とす際、もし機械の研磨ホイールが高速回転中に少しでも「芯ブレ(回転軸の微妙な揺れ)」を起こしてしまうと、ワークに当たる力が強くなったり弱くなったりしてしまいます。その結果、ドロスが削り残ったり、逆に母材を深くえぐって寸法公差を外れたり、二次バリが発生したりする原因になります。
トーバン工業は、この課題を根本から解決するために独自の特許技術である「軸受チャッキング方式」を開発し、「バリタック」シリーズに搭載しています。高速回転で回る研磨ホイールを特殊チャッキング機構によって極めて高精度に保持し、芯ブレを一切発生させないことで、前段の工程において硬いドロスに対してピンポイントかつ均一な加工圧力を与え続け、母材を傷めずにドロスのみを平坦に除去することができます。この「ブレない精密さ」こそが、大手自動車部品メーカーの24時間連続稼働ラインをはじめ、航空・重工業・精密機器など厳しい精度が求められる現場で長年選ばれ続けている理由です。
7.2 自社開発の研磨ツールと160年の「加工データベース」
ドロスや酸化被膜の性質は、ワークの材質(軟鋼・ステンレス・アルミ・メッキ鋼板)、板厚、そしてレーザー加工機の種類によって千差万別です。トーバン工業では機械本体だけでなく「研磨ツール(ブラシやホイール)」も自社で開発しており、「どの材質の、どの硬さのドロス・酸化被膜に対して、どのツールをどの回転数・送り速度で当てれば要求通りの面粗さとエッジ形状に仕上がるか」という膨大な加工データベース(DB)を蓄積しています。
たとえば、前段の芯ブレのないホイールやベルトで硬いドロスを平坦に削り落とした直後、後段に配置された2本の独立駆動ブラシや独自開発の「P-TBブラシ(特殊ペーパーブラシ)」がワークの垂直な切断端面に回り込むように密着し、端面の酸化被膜を綺麗に掻き落としながらエッジ全体を均一で滑らかなR面(高密着エッジ)へと同時に仕上げます。このコンビネーション加工により、従来のバリ取り機では表面のメッキ層まで剥がしてしまうため加工が難しかったメッキ鋼板や保護シール材付きワークに対しても、二次バリを一切許さず、表面を傷めずにドロス・酸化被膜の除去と美しいエッジの丸め加工を両立させています。
7.3 レーザー加工品のドロス・酸化被膜除去に最適な「バリタック」ラインナップ
トーバン工業では、現場のワーク特性や予算、ライン構成に合わせて選べる多彩な「バリタック(BURRY TACK)」シリーズおよび洗浄機を用意しています。
| 機種名 | 方式 | 主な特徴とレーザー加工品への適性 |
|---|---|---|
| BURRY TACK Ⅲ-CT-W型 / Ⅲ-CT型 | 湿式 / 乾式 | レーザー加工品やプレス品に幅広く対応する主力モデル。硬いドロス除去、酸化被膜除去、ヘアライン加工、小物ワークまで高次元でこなす万能機。 |
| BURRY TACK PB型 | 乾式 | メッキ鋼板・シール材加工品対応モデル。特殊ペーパーブラシ(P-TBブラシ)を搭載し、ドロス・酸化被膜除去とエッジ丸め加工を同時に実現。 |
| BURRY TACK VC-600型 | 乾式 | 導入しやすい低価格を実現したハイコストパフォーマンスモデル。乾式で手軽にドロス除去・酸化被膜除去・ヘアライン仕上げを自動化可能。 |
| BURRY TACK Ⅱ-CT-WF型 | 湿式等 | 同時両面研磨加工モデル。ワークの表裏を1パスで同時に精密バリ取り・ドロス除去・バフ研磨し、工程時間を半分に短縮。 |
| BURRY TACK Ⅲ-R型 | 湿式 | クラッチプレート等の厳しい面粗さ加工・精密仕上げに対応しつつ、ドロス除去や酸化被膜除去も高精度にこなすモデル。 |
| 金属板自動洗浄機(温水 / 炭化水素) | 湿式洗浄 | フラットプレート専用の搬送式洗浄機。バリ取り・ドロス除去後の微細な研磨粉や油分を完全洗浄・乾燥し、そのまま塗装・溶接工程へ直結可能。 |
さらに、単体機の導入だけでなく、「自動投入機 → バリ取り研磨機(バリタック) → 自動洗浄乾燥機 → 自動搬出機・オートストッカー」までをすべてつないだ完全自動化ラインの設計・製作にも一貫して対応しています。
8. まとめ:まずは実際のワークで「サンプル研磨テスト」の体験を
ファイバーレーザー切断後の「硬いドロス」や「酸化被膜」は、放置すれば塗装剥離や溶接不良、寸法狂いといった重大な品質トラブルを招く厄介な存在です。しかし、まずはレーザー加工機側において、裏面のドロスが「氷柱状」なら焦点を深く、「玉状」なら焦点を浅く調整し、板厚に見合ったアシストガス圧力の確保と保護ガラス・レンズの清掃(熱レンズ効果の防止)を徹底することで、ドロスの発生量と硬さを最小限に抑えることができます。その上で、手作業のサンダー掛けによる重労働や品質のバラつき、二次バリのリスクから脱却し、ドロス除去・端面の酸化被膜除去・エッジのR面取りを1回通しで処理できる専用バリ取り機を導入すれば、後処理時間を手作業の5分の1〜20分の1程度に短縮し、現場の負担を劇的に減らすことが可能です。
とはいえ、「自社のファイバーレーザーで切ったこの分厚いドロスや黒い酸化被膜が、本当に機械で綺麗に落ちるのだろうか?」「湿式と乾式のどちらが自社の部品に合っているのか、実際の仕上がりを目で見て確かめたい」と感じるのは当然のことです。
そこでトーバン工業株式会社では、導入前に仕上がりの品質をしっかりと確認できるよう、実際のワークを使った「無料サンプル研磨テスト」および「実機デモンストレーション見学」を随時実施しています。
神奈川県横浜市(東急東横線・綱島、日吉駅エリア、横浜市港北区綱島東3-7-1)にある「横浜事業所ショールーム(バリタック販売事業部)」へ実際のワークを持ち込めば、その場でバリタックによるドロス・酸化被膜除去のスピードと、二次バリのない滑らかなエッジの仕上がりを直接体感することができます。また、遠方で足を運ぶことが難しい企業様には、郵送でのサンプル研磨テスト(片面または両面)にも対応しています。
「手作業でのドロス取り・酸化被膜落としから作業者を解放したい」「塗装剥がれや溶接不良をゼロにして、顧客からの信頼をさらに高めたい」とお考えの現場担当者様は、ぜひ一度、160年以上のノウハウを持つ弊社へお問い合わせください。